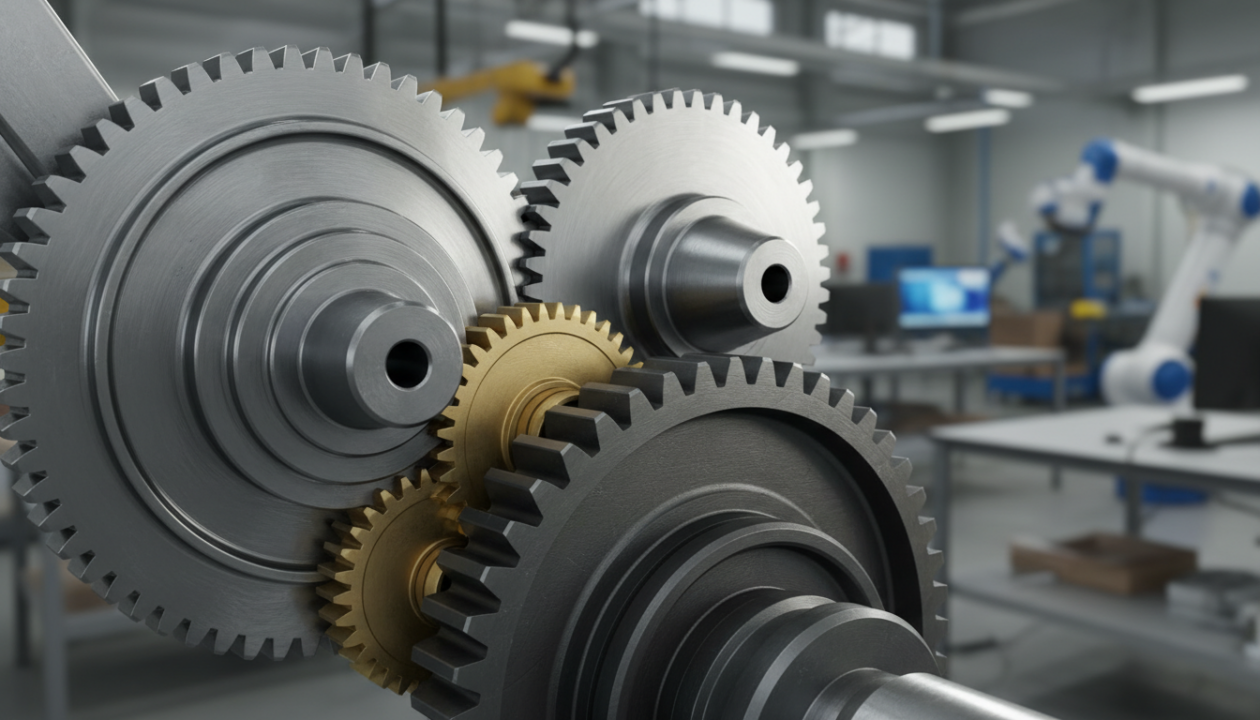
Dans l’industrie comme dans les objets du quotidien, la transmission par engrenages reste l’une des solutions les plus fiables pour faire passer une puissance d’un arbre à un autre. Son intérêt ne tient pas seulement à la robustesse. Il tient aussi à la capacité de fixer un rapport de transmission stable, donc une vitesse et un couple prévisibles. C’est précisément cette constance qui permet à une ligne de conditionnement, à un réducteur de convoyeur ou à une boîte de vitesses de tenir ses tolérances. Toutefois, cette précision ne s’obtient pas par magie. Elle vient d’une géométrie de denture maîtrisée, d’un choix pertinent de pignon et de couronne, et d’une intégration soignée dans l’ensemble mécanique.
Or, derrière l’apparente simplicité de deux roues dentées, de nombreux arbitrages se cachent. Il faut composer avec le bruit, la lubrification, l’alignement, les efforts sur les arbres, et surtout le rendement. Dans les meilleures conditions, l’efficacité dépasse souvent 95 %, mais elle chute vite si la qualité de surface, la viscosité d’huile ou la charge varient. Pour clarifier ces enjeux, l’article suit un fil conducteur concret : l’atelier fictif d’une PME, « Atelier Noroît », qui modernise un réducteur de machine-outil. À mesure que les décisions s’enchaînent, le principe, les types d’engrenages et les leviers de performance deviennent lisibles, avec des exemples chiffrés et des repères de conception.
En bref
- Le principe d’un engrenage repose sur l’engrènement des dents près du cercle primitif, ce qui stabilise le rapport de transmission.
- Le couple augmente quand un petit pignon entraîne une grande couronne, alors que la vitesse diminue.
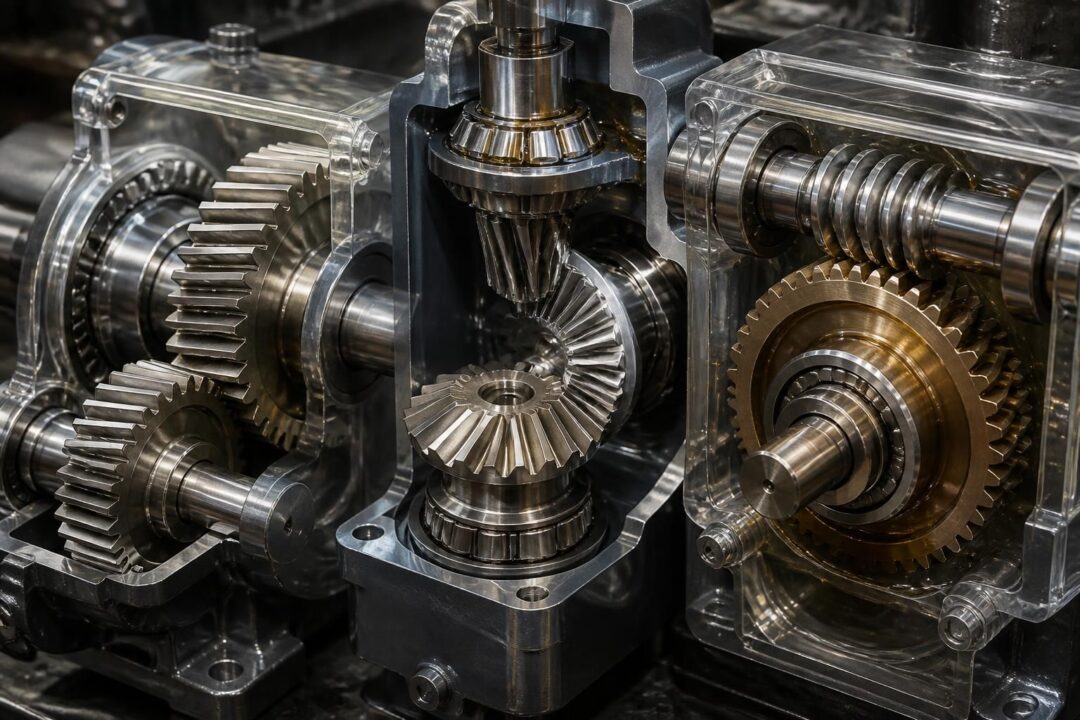
- Les types majeurs incluent denture droite, hélicoïdale, conique, crémaillère, et vis sans fin, chacun répondant à une contrainte d’axes.
- Le rendement dépend de la lubrification, des pertes par frottement, de l’alignement et de la qualité de denture.
- Les matériaux et alliages (bronzes, cupro-aluminium) jouent un rôle clé en usure, surtout pour la vis sans fin.
Principe de transmission par engrenages : contact des dents et rapport de transmission
Le principe d’une transmission par engrenages s’appuie sur une idée simple : deux roues dentées se touchent et se poussent dent après dent. Pourtant, ce contact n’est pas « n’importe où » sur la dent. Il est conçu pour se produire autour du cercle primitif, ce qui garantit une cinématique régulière. Ainsi, la vitesse angulaire en sortie suit une loi fixe, et le synchronisme reste très stable. Cette stabilité explique l’usage massif des engrenages dans les réducteurs industriels, là où une courroie peut glisser.
Dans l’atelier Noroît, une fraiseuse vieillissante présentait des variations de vitesse lors d’efforts de coupe. Une chaîne et des poulies avaient été ajoutées au fil des années. En remplaçant l’étage final par un couple roue-pignon, la rotation est devenue homogène. Cependant, ce résultat a exigé un calcul précis du rapport de transmission. La relation la plus utilisée relie le nombre de dents : si le pignon menant possède Z1 dents et la roue menée Z2 dents, alors le rapport de vitesses vaut approximativement n2/n1 = Z1/Z2. Par conséquent, un pignon de 20 dents qui entraîne une roue de 60 dents divise la vitesse par 3, tout en multipliant le couple par 3 (hors pertes).
Rôle du module, du diamètre primitif et de l’entraxe
La géométrie ne se limite pas au nombre de dents. D’abord, le module fixe la taille de la denture. Plus le module est grand, plus la dent est massive, et plus le couple admissible augmente. En revanche, l’encombrement monte aussi, ce qui peut poser un problème de carter. Ensuite, le diamètre primitif sert de référence aux calculs de vitesses et d’efforts. Enfin, l’entraxe impose la distance entre les arbres, et donc la compatibilité avec le bâti existant.
Dans le cas Noroît, l’entraxe ne pouvait pas changer. Il a donc fallu ajuster Z1, Z2 et le module pour tomber juste. Lorsque l’entraxe est mal tenu, le contact se déplace, puis les efforts augmentent. À terme, l’usure s’accélère et le bruit grimpe. De plus, un jeu trop faible peut provoquer un échauffement rapide, car l’huile n’a plus l’espace nécessaire pour former un film stable. Autrement dit, la précision d’usinage n’est pas un luxe, c’est un levier direct de fiabilité.
Efforts transmis et conséquences mécaniques
Une dent transmet une force qui se décompose en composantes utiles et parasites. La composante tangentielle fournit le couple. En parallèle, une composante radiale pousse les arbres, ce qui charge les paliers. Si l’angle de pression augmente, la charge radiale augmente aussi. Par conséquent, la conception des roulements et la rigidité du carter deviennent des paramètres de la transmission. Cette chaîne de causes et d’effets explique pourquoi un engrenage « correct » sur le papier peut décevoir une fois installé.
En pratique, la meilleure question à poser reste : quel niveau de couple, de vitesse et de durée de vie est attendu ? Une fois ce triptyque clarifié, le choix du type de denture devient plus rationnel, ce qui prépare naturellement l’exploration des grandes familles d’engrenages. Une transmission réussie commence toujours par une cinématique claire et des hypothèses cohérentes.
Types d’engrenages et usages : cylindriques, hélicoïdaux, coniques, crémaillère et vis sans fin
Les types d’engrenages se distinguent d’abord par la position des axes et par la forme de la denture. Lorsque les axes sont parallèles, les engrenages cylindriques dominent. Quand les axes se croisent, les coniques s’imposent. Enfin, si l’objectif est de transformer une rotation en translation, la crémaillère devient un choix naturel. Chaque architecture implique des compromis sur le bruit, la capacité de charge, la complexité de fabrication et le rendement.
Dans l’atelier Noroît, la modernisation a d’abord ciblé un étage parallèle. Pour réduire le bruit, l’équipe a hésité entre une denture droite et une denture hélicoïdale. Ce dilemme est classique : la denture droite est simple, efficace et économique. Toutefois, elle engage la dent plus brutalement, ce qui génère plus de vibrations à vitesse élevée. À l’inverse, la denture hélicoïdale offre un contact progressif. Ainsi, le couple se répartit mieux, et le niveau sonore baisse nettement.
Engrenages cylindriques à denture droite : simplicité et efficacité
Un engrenage cylindrique à denture droite convient aux axes parallèles et à des vitesses modérées. Son efficacité est souvent excellente, car les pertes par glissement restent faibles. De plus, l’usinage et le contrôle métrologique sont bien maîtrisés dans l’industrie. En revanche, si une machine tourne très vite, la denture droite peut exciter des résonances. Dans ce cas, l’amélioration ne vient pas seulement du profil. Elle vient aussi du choix de rigidité du carter et de la qualité des roulements.
Engrenages hélicoïdaux et dentures en chevrons : silence, mais efforts axiaux
La denture hélicoïdale réduit le bruit, car l’engagement se fait progressivement. Toutefois, elle génère des efforts axiaux sur les arbres. Par conséquent, il faut des roulements adaptés, ou une géométrie qui annule ces efforts. C’est précisément le rôle de la denture en chevrons, où deux hélices de sens opposé sont placées côte à côte. L’effort axial se compense, tandis que les avantages acoustiques restent présents. En pratique, cette solution se rencontre sur des réducteurs puissants, bien que son coût d’usinage soit supérieur.
Engrenages coniques : changer l’angle entre deux arbres
Lorsque les axes se croisent, souvent à 90°, l’engrenage conique devient incontournable. On le retrouve dans des renvois d’angle, des transmissions de machines-outils ou certains différentiels. La difficulté tient à l’alignement : le moindre défaut de montage dégrade le contact. Ainsi, la durée de vie dépend fortement des réglages. Dans un environnement industriel, un montage répétable et des contrôles d’empreinte de contact constituent une assurance contre les défaillances précoces.
Crémaillère-pignon et vis sans fin : conversion de mouvement et compacité
Le couple pignon-crémaillère convertit une rotation en translation. On l’utilise dans des portails industriels, des axes de machines, ou des dispositifs de levage. Ici, la rigidité de guidage compte autant que la denture. Un jeu mal géré se traduit par un positionnement instable. La vis sans fin, elle, offre un rapport élevé dans un volume réduit. Toutefois, son rendement est généralement plus faible, car le glissement est important. En revanche, elle peut apporter une certaine irréversibilité, utile pour maintenir une charge.
Pour fixer les idées, voici une comparaison synthétique, utile lors d’un choix d’architecture. Elle ne remplace pas un calcul, mais elle évite des erreurs de direction. Le bon type est celui qui respecte à la fois la cinématique et les contraintes d’exploitation.
| Type d’engrenage | Configuration d’axes | Atouts majeurs | Points de vigilance | Ordre de grandeur du rendement |
|---|---|---|---|---|
| Cylindrique denture droite | Parallèles | Simple, économique, très robuste | Bruit et vibrations à haute vitesse | Souvent > 95 % en conditions maîtrisées |
| Cylindrique hélicoïdal | Parallèles | Silencieux, bon partage de charge | Efforts axiaux, lubrification soignée | Souvent 94–98 % selon charge et huile |
| Chevrons | Parallèles | Efforts axiaux compensés, faible bruit | Fabrication plus complexe | Comparable à l’hélicoïdal, souvent élevé |
| Conique | Axes sécants (souvent 90°) | Renvoi d’angle précis | Réglage d’empreinte, alignement critique | Élevé si montage rigoureux |
| Vis sans fin | Axes croisés | Très compact, grands rapports | Échauffement, usure, rendement plus bas | Souvent 50–90 % selon angle et matériaux |
Après le choix du type, la question suivante devient inévitable : comment préserver le rendement au fil du temps ? La réponse passe par l’analyse des pertes et par une approche pragmatique de la lubrification et de la fabrication.
Pour approfondir les formes de denture et visualiser les contacts, une ressource vidéo aide à relier la théorie aux pièces réelles.
Rendement et efficacité des transmissions par engrenages : pertes, lubrification et usure
Le rendement d’une transmission par engrenages n’est jamais un nombre abstrait. Il reflète des pertes par frottement, par agitation d’huile, par déformation, et parfois par fuites d’étanchéité. En conditions industrielles maîtrisées, un étage cylindrique atteint souvent plus de 95 % d’efficacité. Toutefois, ce niveau suppose un montage propre, une huile adaptée, et des états de surface cohérents. Dès que la charge, la température ou l’alignement dérivent, les pertes progressent rapidement.
Dans l’atelier Noroît, la modernisation a d’abord semblé parfaite. Pourtant, après quelques semaines, le carter chauffait. Le diagnostic a montré une huile trop visqueuse à froid. Par conséquent, l’agitation interne consommait une part notable de puissance. Une viscosité mieux calibrée et un niveau d’huile ajusté ont réduit la température. Le gain n’était pas spectaculaire à l’oreille, mais il était visible sur la facture d’énergie et sur la stabilité dimensionnelle.
Origines des pertes : frottement, glissement et agitation
Lors de l’engrènement, la force passe par une zone de contact étroite. Même si la cinématique vise un roulement, une part de glissement subsiste. Ce glissement dépend du profil, de la charge et de la vitesse. Ainsi, une denture hélicoïdale, souvent choisie pour le confort acoustique, peut introduire des pertes légèrement supérieures à une denture droite, surtout si la lubrification n’est pas optimisée. De même, la vis sans fin cumule un glissement important, ce qui explique son rendement plus faible.
En parallèle, l’huile n’est pas neutre. Si les roues barbotent fortement, l’agitation produit des pertes dites de « churning ». De plus, l’huile se réchauffe, puis sa viscosité baisse. Cette baisse peut améliorer le frottement, mais elle peut aussi affaiblir le film lubrifiant. Il faut donc viser une fenêtre de fonctionnement, plutôt qu’un seul paramètre idéal.
Qualité de denture et stabilité du film lubrifiant
La qualité d’usinage et de rectification influence directement l’efficacité. Une dent avec des ondulations ou une erreur de profil concentre les contraintes. Ensuite, des micro-piqûres apparaissent, puis la rugosité augmente. À ce stade, le frottement s’élève, donc le rendement baisse. L’histoire est bien connue en maintenance : une légère dérive de bruit annonce souvent une dérive énergétique. La surveillance vibratoire et l’analyse d’huile restent donc des outils très rentables.
Un autre point clé concerne le réglage du jeu. Un jeu trop important crée des chocs. À l’inverse, un jeu insuffisant supprime l’espace pour l’huile. Dans les deux cas, le film se dégrade. Le meilleur compromis dépend du type d’engrenage, de la classe de précision et de la dilatation thermique attendue. Ainsi, une boîte enfermée près d’un four n’a pas les mêmes exigences qu’un réducteur en zone tempérée.
Actions concrètes pour maintenir un rendement élevé
Dans un contexte de production, les leviers d’amélioration doivent rester pragmatiques. Il est donc utile de raisonner en chaîne : conception, fabrication, montage, exploitation. Pour éviter les optimisations isolées, une liste de contrôle facilite les décisions. Elle sert aussi de base de dialogue entre bureau d’études et maintenance.
- Choisir une viscosité adaptée au régime thermique, puis valider par mesure de température en charge.
- Maîtriser l’alignement des arbres, car un défaut de coaxialité dégrade l’empreinte de contact.
- Optimiser le niveau d’huile pour limiter l’agitation tout en assurant l’alimentation de la zone de contact.
- Contrôler la denture (profil, pas, battement) afin de réduire les excitations et l’usure.
- Surveiller l’état via vibrations et analyse d’huile, car les pertes augmentent avant la panne.
En fin de compte, un engrenage performant n’est pas seulement un bon dessin. C’est un système cohérent, où le pignon, la couronne, les paliers et la lubrification parlent le même langage. Cette logique mène naturellement aux choix de matériaux, décisifs dès que le glissement et l’usure deviennent dominants.
Pour relier rendement, lubrification et maintenance prédictive, une vidéo orientée industrie aide à visualiser les pertes et leurs symptômes.
Conception mécanique d’un train d’engrenages : dimensionnement, contraintes et cas d’atelier
Un seul étage ne suffit pas toujours. Dans ce cas, un train d’engrenages combine plusieurs couples pour obtenir un rapport de transmission global. Cette architecture permet d’atteindre des réductions élevées tout en conservant des roues de taille raisonnable. Cependant, chaque étage ajoute des pertes, donc le rendement global est le produit des rendements partiels. Ainsi, deux étages à 97 % donnent environ 94 % au total. Ce détail devient critique quand la puissance monte.
À l’atelier Noroît, la modernisation visait une réduction totale de 12:1. Un seul étage aurait imposé une roue très grande, difficile à intégrer. Deux étages ont donc été retenus : 3:1 puis 4:1. Cette décomposition a simplifié le carter, tout en maintenant des diamètres compatibles. En revanche, elle a exigé une attention accrue au montage, car l’empilement de jeux et de tolérances peut créer une variabilité de comportement.
Lecture rapide du rapport global et choix des nombres de dents
Dans un train simple, le rapport de transmission global correspond au produit des rapports de chaque couple. Il faut ensuite choisir des nombres de dents qui évitent l’usure localisée. En pratique, des combinaisons qui répètent souvent le même contact dent-à-dent peuvent marquer plus vite. Pour limiter ce risque, des choix de Z avec un faible facteur commun aident à mieux répartir l’usure sur l’ensemble de la denture. Ce point paraît secondaire, pourtant il compte sur des machines qui tournent en continu.
De plus, le dimensionnement doit respecter la résistance des dents en flexion et la résistance au contact. Si la flexion est critique, une dent casse. Si le contact est critique, des piqûres apparaissent. Dans les deux cas, le bruit augmente, puis la précision chute. Par conséquent, le calcul ne s’arrête pas au couple nominal. Il inclut aussi les chocs, les démarrages, et les surcharges plausibles.
Rigidité, alignement et qualité d’assemblage
Une difficulté fréquente vient du bâti. Un carter trop souple se déforme sous charge. Alors, l’empreinte se déplace vers le bord de dent, et les contraintes explosent. Il devient tentant d’accuser la denture, alors que le problème vient de la structure. À l’inverse, un carter rigide mais mal usiné impose un défaut permanent d’alignement. Dans les deux cas, la solution passe par une approche système, pas par un simple changement de pignon.
Dans le cas Noroît, un renfort interne a été ajouté. Ensuite, un contrôle de faux-rond a été imposé à la réception. Le résultat a été immédiat : moins de bruit, moins de température, et une meilleure stabilité de vitesse. Cette expérience illustre une règle simple : l’efficacité dépend autant de la métrologie que de la théorie.
Exemple chiffré : impact des étages sur le rendement global
Considérons un moteur qui délivre 5 kW à l’entrée. Avec un étage à 97 %, la puissance utile devient 4,85 kW. Avec deux étages identiques, elle tombe à environ 4,70 kW. L’écart paraît faible, mais il représente 300 W dissipés en chaleur. Sur une machine qui tourne 2 000 heures par an, cela devient un poste énergétique notable. De plus, cette chaleur accélère l’oxydation de l’huile, donc la maintenance se rapproche. Le choix d’architecture a donc un effet en cascade.
La conception d’un train d’engrenages reste, au fond, un art d’équilibre. Il faut tenir la cinématique, la résistance, l’encombrement et le coût, tout en préservant le rendement. Une fois ces éléments cadrés, le dernier grand levier concerne la matière, surtout lorsque l’usure est dominée par le glissement.
Matériaux, traitements et choix industriels : durabilité, usure et solutions alliages cuivreux
Le choix des matériaux conditionne la durée de vie d’une transmission par engrenages, surtout lorsque les conditions de lubrification varient. Les contraintes ne se limitent pas à la résistance statique. Il faut aussi considérer la fatigue au contact, la sensibilité au grippage, et la compatibilité tribologique. Ainsi, un couple acier-acier fonctionne très bien avec une huile adaptée et une denture de qualité. En revanche, une vis sans fin impose souvent un duo différent, car le glissement est plus marqué.
Dans un système à vis sans fin, la roue est fréquemment réalisée en bronze, tandis que la vis est en acier traité. Cette combinaison réduit le risque de grippage, car le bronze possède de bonnes propriétés antifriction. De plus, il peut mieux tolérer des perturbations de film d’huile. Cependant, tous les bronzes ne se valent pas. Le choix dépend de la charge, de la température et de la vitesse de glissement. C’est ici que les alliages cuivreux spécialisés prennent tout leur sens.
Bronzes et cupro-aluminium : pourquoi ces alliages comptent
Des bronzes à l’étain tels que CuSn12 sont souvent retenus pour des roues tangentes, car ils offrent un compromis entre résistance et aptitude au frottement. Dans des conditions plus sévères, des variantes alliées comme CuSn12Ni2 améliorent la tenue mécanique et la résistance à l’usure. Par ailleurs, les cupro-aluminium, par exemple CuAl10Ni5Fe4, sont appréciés pour leurs charges admissibles élevées et leur bonne résistance. Ces alliages aident à stabiliser le comportement quand la lubrification n’est pas parfaite.
Dans un scénario proche de celui de Noroît, une machine de levage utilisait une vis sans fin compacte. Les arrêts fréquents provoquaient des phases de lubrification limite. En passant d’une roue standard à un cupro-aluminium, l’atelier a observé une baisse des marques d’usure sur les flancs. Le gain de rendement n’était pas l’objectif premier. Toutefois, la température a diminué, signe de frottements mieux maîtrisés.
Traitements de surface et contrôle qualité : l’autre moitié de la solution
Au-delà de la matière, les traitements thermiques et les états de surface jouent un rôle majeur. La cémentation, la trempe ou la nitruration augmentent la dureté de surface, donc la résistance au contact. En parallèle, une rectification soignée réduit la rugosité et améliore la formation du film d’huile. Par conséquent, le rendement se stabilise, et le bruit baisse. Toutefois, un traitement mal maîtrisé peut créer des déformations. Il faut donc prévoir des opérations de finition et des contrôles adaptés.
Le contrôle qualité se matérialise par des mesures de profil, de pas et de battement. Il se traduit aussi par un contrôle d’empreinte au montage. Lorsque l’empreinte se situe au bon endroit, la charge se répartit. Sinon, les bords souffrent, et la durée de vie s’effondre. Ce point est souvent sous-estimé dans des projets de rétrofit, car l’on se concentre sur le calcul et moins sur l’assemblage.
Approche industrielle : accompagnement matière et cohérence système
Dans une logique de production moderne, les ateliers cherchent des partenaires capables de recommander des nuances adaptées aux contraintes réelles. Des acteurs spécialisés dans les alliages cuivreux, comme Delta Metal, mettent en avant des solutions orientées roues de vis sans fin, avec des bronzes et cupro-aluminium éprouvés. Cette approche permet d’ajuster la matière aux profils de charge, plutôt que de choisir une nuance « par habitude ». En pratique, cela limite les retouches, et cela sécurise la disponibilité des pièces de rechange.
Une transmission fiable ne dépend donc pas d’un seul paramètre. Elle résulte d’un ensemble cohérent : géométrie, montage, lubrification et matériaux. Lorsque ces choix convergent, l’efficacité et la durabilité cessent d’être en tension, et deviennent compatibles.
Comment déterminer un rapport de transmission avec un pignon et une couronne ?
Le rapport de transmission dépend principalement du nombre de dents. Pour deux roues dentées, le rapport de vitesses vaut approximativement n2/n1 = Z1/Z2, où Z1 est le nombre de dents du pignon menant et Z2 celui de la roue menée. Ainsi, un pignon de 20 dents qui entraîne une couronne de 60 dents donne une réduction de 3:1, donc une vitesse divisée par 3 et un couple multiplié par 3, hors pertes.
Pourquoi une denture hélicoïdale est-elle plus silencieuse qu’une denture droite ?
La denture hélicoïdale engage les dents progressivement. Le contact se fait sur une longueur plus grande et sur une durée plus longue, ce qui réduit les chocs et les vibrations. En contrepartie, des efforts axiaux apparaissent sur les arbres, ce qui impose des roulements adaptés ou une solution comme la denture en chevrons.
Quel rendement peut-on attendre d’une transmission par engrenages en conditions industrielles ?
Pour des engrenages cylindriques bien conçus, bien alignés et correctement lubrifiés, le rendement par étage dépasse souvent 95 %, et peut approcher 98 %. Toutefois, le rendement global baisse avec le nombre d’étages, car il se multiplie. Les vis sans fin affichent des rendements plus variables, souvent plus faibles, à cause du glissement important.
Quels sont les facteurs qui font chuter l’efficacité d’un engrenage au fil du temps ?
Les causes typiques sont une lubrification inadaptée (viscosité, niveau d’huile, pollution), un défaut d’alignement, une empreinte de contact mal positionnée, et une dégradation de surface (piqûres, rayures). Ces phénomènes augmentent le frottement et donc les pertes, tout en accélérant l’usure et l’échauffement.
Pourquoi utilise-t-on souvent du bronze pour la roue d’une vis sans fin ?
Parce que le contact en vis sans fin comporte beaucoup de glissement. Un bronze adapté (par exemple CuSn12 ou des variantes renforcées) offre de bonnes propriétés antifriction et limite le risque de grippage face à une vis en acier traité. Des alliages comme certains cupro-aluminium peuvent aussi améliorer la tenue à l’usure sous fortes charges.

Ingénieur en physique appliquée de 35 ans, je combine rigueur scientifique et passion pour la communication. Rédacteur scientifique, j’aime rendre accessibles des concepts complexes à un large public.